1.製品の説明
1. XM351A https://www.エンコンマシナリー.com/ガラス-真っ直ぐ-ライン-面取り-機械-xm351a ガラス直線面取り機は、さまざまなサイズと厚さのガラスの面取りと底端の研磨に使用されます。粗研磨、精研磨、面取りの研磨、底端の研磨を 1 回で完了できます。ガラスの厚さを変更しながら、モーターの送りと面取り角度を一括して簡単に調整できます。同じ厚さのガラスシートを連続的に処理できます。仕上げ面の明るさは、ガラス自体とほぼ同じになります。
ガラス面取り機はガラス製造業界に欠かせないツールであり、ガラス製品に精密で装飾的、かつ機能的なエッジを作成する手段を提供します。自動面取り機の導入によりガラス加工部門は革命的な変化を遂げ、製造業者は生産プロセスの効率、精度、および汎用性を高めることができました。この論文の目的は、ガラス面取り機が製造業者に果たす役割と利点を探り、これらの機械がガラス製品の品質向上と製造業務全体の生産性向上にどのように貢献するかに焦点を当てることです。
2.ガラスの厚さを変えながら、モーターの送りと面取り角度を一括で簡単に調整できます。同じ厚さのガラスを連続して加工できます。仕上がり面の明るさはガラスそのものとほぼ同じです。
3.(独立したウールフェルトホイール+酸化セリウム)平らなエッジをより輝かせます。
4.入力および出力コンベアはタイミングベルトを採用しており、伝達精度が向上します。
5.リアビームは上下に調整可能で、小さなガラス片の加工に適しています。
6.有名なABB/シュナイダーブランドの電気部品。
7.すべての機械供給部品に潤滑システムが付いています。
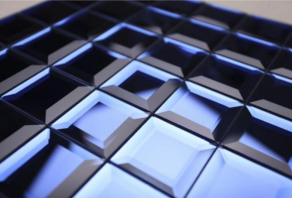
8. ガラス直線面取り機は、モザイクガラス、インレイガラス、スペルミラーガラス、クラフトガラスなどの加工にも使用されます。
9.XM351https://www.エンコンマシナリー.com/ガラス-真っ直ぐ-ライン-面取り-機械-翻訳元3~30°のガラスのベベル角度を研削できます(5回の粗研削と仕上げ研削+3回の研磨+1回の丸底エッジ)。XM351Aは3~45°のガラスのベベル角度を研削できます。
10.XM351Aは上げ下げ調整が可能で、その後のメンテナンスがより便利になります。XM351Aの最小処理サイズhttps://www.エンコンマシナリー.com/ガラス-真っ直ぐ-ライン-面取り-機械-xm351a30×30mmです。XM351の最小加工サイズは120×120mmです。
11.処理速度は、幅広い速度選択を提供するバリエータによって調整可能です。
12.エンコングス は 2004 年に設立され、ガラス機器の有名な製造業者の 1 つです。当社にはガラス機械のすべての機械部品を加工するための独自の NC センターがあり、社内で品質管理を行っています。
13.ENKONGSはリーズナブルなカスタムメイドも承ります。
14.
ガラス面取り機は、現代のガラス製造業界では欠かせない高度な装置です。これらの機械は、ガラスに面取りされたエッジを作成するように設計されています。これは見た目が美しいだけでなく、鋭いエッジによる怪我のリスクを減らしたり、ガラス製品の構造的完全性を高めたりする機能的な目的にも役立ちます。ガラス面取り技術が手動プロセスから高度に自動化された機械へと進化したことで、世界中のガラス製造業者の効率、精度、能力に大きな影響が及んでいます。
ガラス面取り機の主な機能は、ガラス パネルのエッジをさまざまな角度で形作り、見た目が美しく、取り扱いも安全な傾斜エッジを作成することです。これらの機械は、正確な角度と深さでガラスを削り取る研磨ホイールを使用し、目的の用途に必要な仕様を満たす均一な面取りを実現します。このプロセスは、シンプルな窓ガラスから複雑な建築用ガラス デザインまで、さまざまな厚さと種類のガラスに適用できます。
ガラス面取り機を製造工程に組み込むことの利点は多岐にわたります。まず、これらの機械は、熟練した職人が手作業で行わなければならない労働集約的な作業を自動化することで、生産効率を大幅に向上させます。この自動化により、生産工程がスピードアップするだけでなく、完成品の一貫性と精度も向上します。さらに、面取りのデザインと寸法をカスタマイズできるため、メーカーは標準的な面取りから複雑な特注パターンまで、さまざまな顧客要件に対応できます。
これらの運用上の利点に加えて、ガラス面取り機は製造プロセスのコスト効率にも貢献します。手作業の必要性を減らし、精密な切断によって材料の無駄を最小限に抑えることで、製造業者は長期的に優れた投資収益率を達成できます。面取りエッジによってもたらされる安全性の向上は、職場での事故の減少にも貢献し、保険費用の削減とより好ましい安全記録につながります。
ガラス業界は進化を続け、コンピュータ数値制御 (NC) や CAD/カム ソフトウェアとの統合などの高度な技術を取り入れ、ガラス面取り機はさらに高度化しています。これらの進歩により、メーカーは複雑なデザインを簡単に作成できるようになり、建築、自動車、家具、家電製品など、さまざまな分野で面取りガラスの潜在的な用途がさらに拡大しています。
結論として、製造業におけるガラス面取り機の役割は、いくら強調してもし過ぎることはありません。ガラス面取り機は、生産性を高め、製品の品質を改善し、ガラス設計における革新の新たな可能性を切り開く、数多くの利点を提供します。メーカーが競争力を高める方法を模索し続ける中、高度なガラス面取り技術への投資は、間違いなく成功に重要な役割を果たすでしょう。
2. パラメータ
タイプ | XM351 | XM351A |
スピンドル 数量 | 9個 | 9PCS |
分。 ガラス サイズ | 120*120んん | 30×30mm |
処理 ガラス 厚さ | 3-19んん | 3-19んん |
処理 スピード | 0.8-4.1メートル/分 | 0.8-4.1メートル/分 |
重さ | 3800 ケニア | 4250kg |
インストール 力(キロワット) | 19.08キロワット | 22.83キロワット |
占領された サイズ(んん) | 7700*1400*2500mm | 7800*1400*2500mm |
アリス | 30° | 45° |
ベベル幅 | 40mm | 40mm |
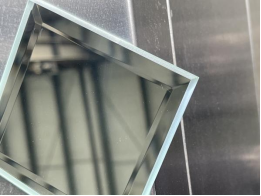
3.ガラスサンプル
XM351 https://www.エンコンマシナリー.com/ガラス-真っ直ぐ-ライン-面取り-機械-翻訳元
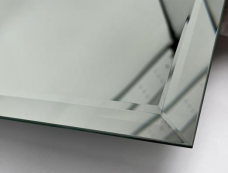
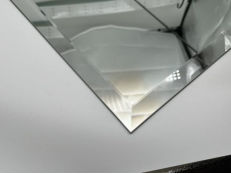
XM351A
4.ホイール 配置
XM351

XM351A
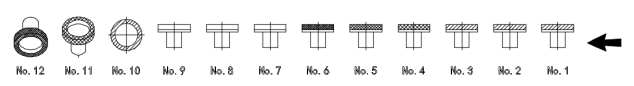
XM351車輪 配置
いいえ。 |
ホイール |
仕様 |
関数 |
いいえ.1 | フラットエッジダイヤモンドホイール | Φ150*Φ12*100メートルはh |
粗面取り |
いいえ.2 | フラットエッジダイヤモンドホイール | Φ150*Φ12*180メートルはh | |
いいえ.3 | ラウンドエッジダイヤモンドホイール | Φ175*Φ22*R5*180メートルはh | 底研削 (鉛筆の端) |
いいえ.4 |
樹脂ホイール |
Φ150*12*20*13 3# 170メッシュ |
ベベル研削 |
いいえ.5 | 樹脂 車輪 | Φ150*12*20*13 5# 325メッシュ | |
いいえ.6 |
樹脂ホイール |
Φ150*12*20*13 5# 325メッシュ | |
いいえ.7 | ウールフェルト | Φ150*Φ105*35 |
ベベル研磨 |
いいえ.8 |
ウールフェルト | Φ150*Φ105*35 | |
いいえ.9 |
ウールフェルト
|
Φ150*Φ105*35
|
XM351A車輪 配置
いいえ。 |
ホイール |
仕様 |
関数 |
いいえ.1 | 面取りダイヤモンドホイール | Φ150*Φ12*100ミリh |
粗面取り |
いいえ.2 | 面取りダイヤモンドホイール | Φ150*Φ12*180私たちはh | |
いいえ.3 | ラウンドエッジダイヤモンドホイール | Φ175*Φ22*R5*180メッシュ |
底研削 (鉛筆の端) |
いいえ.4 | 樹脂ホイール | Φ150*12*20*13 240メッシュ |
ベベル研削 |
いいえ.5 | 樹脂ホイール | Φ150*12*20*13325メッシュ | |
いいえ.6 | 樹脂ホイール | Φ150*12*20*13600メッシュ | |
いいえ.7 | ウール 感じた 車輪 | Φ150*Φ105*35 |
ベベル研磨 |
いいえ.8 | ウール 感じた 車輪 | Φ150*Φ105*35 | |
いいえ.9 | ウール 感じた 車輪 | Φ150*Φ105*35 |
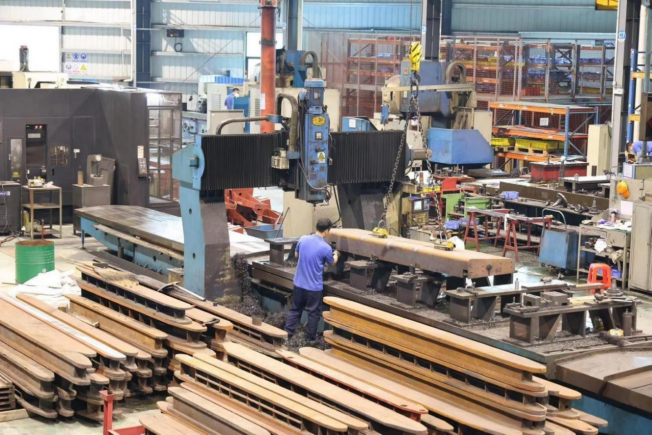
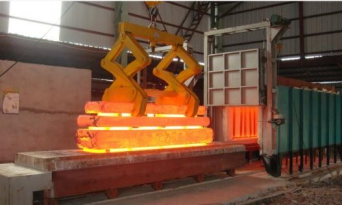
5.の 処理 中心 のために 加工機械 一部s
産業機械の組み立てとメンテナンスは、建設から製造まで、さまざまな用途で耐久性と信頼性を確保する上で重要です。このような機械の堅牢性と耐久性に貢献する重要なプロセスの 1 つは、重要なコンポーネントの二次熱処理です。このプロセスは、重機の構造的完全性に不可欠な、前後の強化鋳造桁、柱、およびベースにとって特に重要です。これらのコンポーネントを二次熱処理にかけることで、パフォーマンス特性を大幅に向上させる質的変化を誘発できます。
二次熱処理は溶接後熱処理 (PWHT) とも呼ばれ、金属部品を溶接した後に施される処理です。この処理の主な目的は、溶接プロセス中に発生する残留応力を緩和することです。これらの応力を放置すると、ひび割れ、歪み、金属全体の機械的特性の低下など、さまざまな問題が発生する可能性があります。熱処理プロセス中の温度と冷却速度を慎重に制御することで、溶接部品の硬度、延性、靭性を向上させることができます。
このプロセスは、部品を特定の温度に加熱することから始まり、その温度を所定の時間維持します。この温度は、金属の微細構造を変えながらも、その望ましい特性を失わせない程度に高くなければならないため、非常に重要です。溶接構造物に使用される最も一般的な熱処理には、応力緩和、焼き戻し、焼戻しがあります。応力緩和では、金属を臨界温度以下の適切な温度に加熱し、一定時間その温度に保持してから、ゆっくり冷却します。焼き戻しでは、金属の粒構造を微細化することで機械的特性が向上し、焼き戻しでは、硬化した鋼の硬度が下がり、靭性が向上します。
熱処理プロセスの後、部品は変形し、耐久性が高まり、本来の用途の厳しさに耐えられるようになります。金属の硬度が大幅に向上し、これは高レベルのストレスや摩耗にさらされる部品にとって非常に重要です。硬化された部品は変形しにくく、重い負荷がかかった状態でも長期間にわたって形状と機能を維持できます。
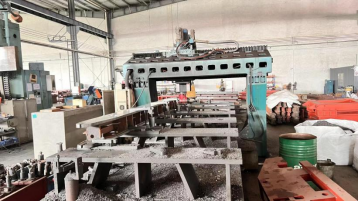
二次熱処理に加えて、NC ガントリー加工センターで加工されるスペアパーツを使用することで、機械の精度がさらに向上します。コンピュータ数値制御 (NC) 加工は、コンピュータ制御を使用して工作機械を操作および操作する製造プロセスです。これらのツールは、ワークピースから材料を除去し、高い精度で目的の形状とサイズを実現します。
NC ガントリー加工センターは、産業機械のスペアパーツによくある大型で重いワークピースの取り扱いに特に適しています。ガントリー設計により、広範囲の動作が可能になり、大きな力を加えることができるため、硬い材料の加工に必要です。NC 加工プロセスの精度は他に類を見ないもので、切削工具の動きを数千分の 1 インチ以内で制御できます。
NC 加工の大きな利点の 1 つは、組み立て工程における累積許容差の低減です。許容差とは、部品の寸法の許容差を指します。従来の加工方法では、小さな誤差が蓄積すると、最終組み立てで大きな不一致が生じる可能性があります。しかし、NC 加工では、個々の部品の精度が非常に高いため、組み立て全体の許容差が大幅に低減されます。これにより、すべてのコンポーネントが完璧にフィットすることが保証され、複雑な機械をスムーズに操作するために不可欠です。
さらに、NC 加工により、スペアパーツのエッジ研削精度も向上します。エッジ研削は、部品からバリや鋭いエッジを取り除き、滑らかで安全な表面を作成する仕上げプロセスです。NC ガントリー加工センターの精度により、一貫性のある高品質のエッジ仕上げが可能になり、機械の美観が向上するだけでなく、機械の損傷やオペレーターの怪我を防ぐこともできます。
結論として、スペアパーツの二次熱処理と NC ガントリー加工センター処理を組み合わせることは、産業機械の耐久性と精度を高める強力なアプローチです。二次熱処理により重要な部品の硬度が強化され、摩耗に対する耐性が高まります。一方、NC 加工プロセスにより、スペアパーツがシームレスにフィットし、許容差が低減し、エッジ研削精度が向上します。これらのプロセスを組み合わせることで、耐久性が向上するだけでなく、より正確で信頼性が高く、操作が効率的な機械の作成に貢献します。
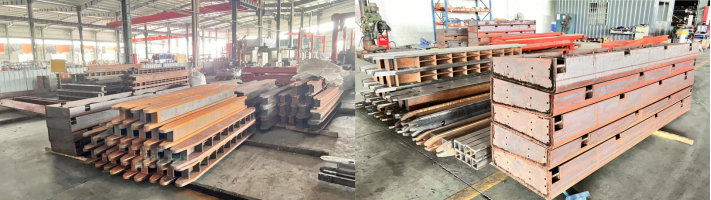
6. の エッジング 組み立てる ワークシュ
7.  の 閉じる 写真 そして 説明 の エッジャー
 |
|
| |
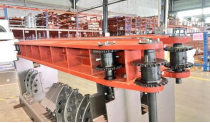
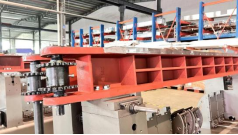
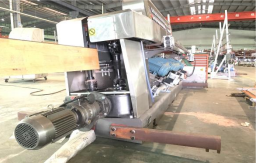
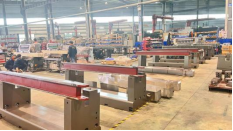
の 旋盤 の エッジャー、 後 研削、 フライス加工 、掘削 、絵画 。の 梁 の エッジャー
採用する 強化 デザイン に 防ぐ ビーム 変形 | |||
|
| ||
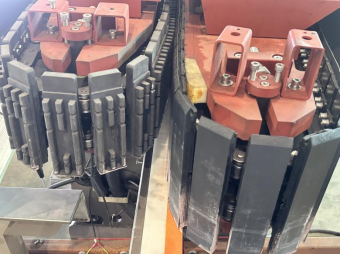
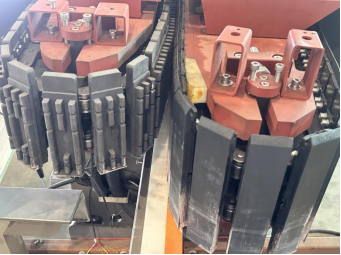
の フロント そして 後方 鎖 プレート 採用する ダブル チェーン プラス サスペンション 構造、 の
クランプ 力 は 一定、簡単 に 負荷 そして 荷降ろし。 | |||
| | ||
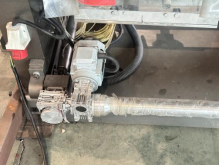
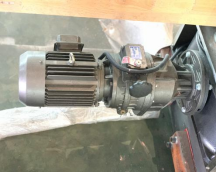
スイング角度モーター、ガラスを調整できます1つのご希望の角度 そしてそれはとても便利です。 の 処理 スピード 制御された 無段階モーターにより、 しかし、 できる アップグレード として 頻度 変換 | |||